
耐热钢喷嘴热裂现象的处理需从热处理工艺优化、焊接过程控制及淬火参数调整三方面综合施策。针对热处理裂纹,需严格控制加热速度与保温时间,避免因温度梯度过大导致局部应力集中;同时采用分段冷却方式,使喷嘴在敏感温度区间缓慢降温,减少热应力与组织应力叠加引发的裂纹风险。
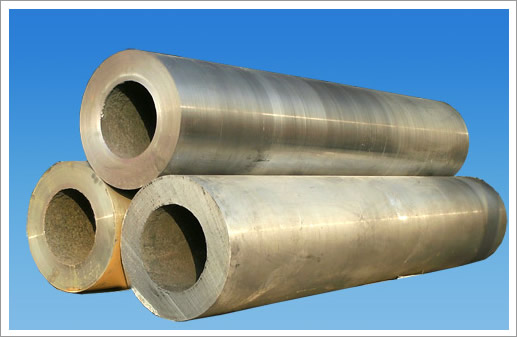
耐热钢中心筒的精密铸造工艺是一种利用模具将熔融耐热钢注入模腔,通过冷却凝固成型的高精度加工方法。这种工艺的原理在于,在高温高压条件下将耐热钢熔化成液态,然后借助模具的形状和结构将其注入模腔,待冷却凝固后得到所需形状的零件。

耐磨陶瓷管道在冶金行业的输送需求主要体现在以下几个方面:

春临大地,福至人间;新元肇启,万象更新。在这辞旧迎新的美好时刻,公司谨向全体辛勤付出的同仁、长期信赖的合作伙伴、关心支持公司发展的各界人士,致以热烈的新年祝贺和真挚的美好祝福!回首过去的一年,是砥砺奋进的一年,是硕果累累的一年,更是我们同心同德、携手共进的一年。每一份收获的背后,都凝聚着大家的智慧与汗水,每一步成长的足迹,都离不开大家的陪伴与支持。

耐热钢喷嘴形态设计需紧密贴合工艺需求。例如,当处理高温气体且需均匀分布时,可采用直筒型结构,其流道简单,能减少气体在喷嘴内的湍流和压力损失,保证气体以稳定的速度和方向喷出;若要实现高温液体的雾化喷射,旋流式喷嘴更为合适,它通过内部特殊的旋流结构,使液体在喷出时形成旋转运动,从而分散成细小的液滴,增强雾化效果。

耐热钢中心筒热处理消除内应力的方法,关键在于通过合理的加热和冷却过程,使材料内部的应力平衡状态得到打破并重新分布。以下是几种常用的热处理工艺及其作用:

耐磨陶瓷管道金属外壳与陶瓷内衬的粘合技术需从材料适配性、界面处理及工艺控制三方面协同设计。粘合剂选择是核心,需兼顾高温稳定性和化学惰性,环氧改性树脂或无机硅酸盐胶粘剂适用于不同温度区间,高温工况下可选用金属-陶瓷钎焊技术。界面处理需强化结合力,金属基体表面通过喷砂或激光毛化形成微观粗糙结构,陶瓷衬层则需清洁活化以增强润湿性。

耐热钢喷嘴在高温工况下的选择需优先关注材质特性。应选用含高比例铬、镍元素的合金钢,如2Cr25Ni20(310S)不锈钢,这类材料在高温下能形成致密氧化铬保护膜,有效抵御氧化和腐蚀,同时保持较高的机械强度和抗蠕变性能,确保长期稳定运行。

耐热钢中心筒的壁厚选择是一个综合考虑多方面因素的过程。首先,需根据耐热钢中心筒的使用环境和性能要求来确定壁厚,以确保其具备足够的耐热性能和结构强度。在高温高压等恶劣条件下,壁厚需适当增加以提高其耐腐蚀性、抗氧化性和抗变形能力。

时光辗转,岁序更新,元旦的钟声如期敲响,为我们送别充实过往,开启崭新征程。值此辞旧迎新的美好时刻,公司谨向全体同仁、合作伙伴及各位家属,致以诚挚的元旦祝福!

